Proč se přehodnocuje tradiční tvrdé chromování
Tvrdé chromování bylo výchozím nátěrem pro a potažená pístnice po celá desetiletí, především proto, že nabízí silnou rovnováhu mezi odolností proti opotřebení, ochranou proti korozi a relativně nízkou cenou. Samotný proces pokovování se však opírá o šestimocný chrom, který v mnoha regionech podléhá stále přísnějším předpisům o ochraně životního prostředí a bezpečnosti na pracovišti. Tento regulační tlak nevyloučil tvrdý chrom jako volitelnou možnost, ale donutil výrobce vyhodnotit alternativní technologie povrchové úpravy, které se vyrovnají jeho výkonu bez stejné zátěže pro životní prostředí.
Posun také není čistě regulační. Některé z alternativních povlaků, které se objevily jako náhražky, ve skutečnosti překonávají tradiční tvrdý chrom ve specifických scénářích opotřebení a koroze, což znamená, že rozhovor se posunul za hranice pouhé shody a ke skutečnému srovnání výkonu pro určité aplikace.
Mikropraskání v tvrdém chromu není vždy závada
Jeden detail, který překvapuje nové lidi ve specifikacích potažených hydraulických pístnic, je to, že tvrdé chromování přirozeně vytváří síť mikrotrhlin jako součást procesu pokovování, a to není automaticky známkou špatné kvality. Tyto mikrotrhliny vznikají v důsledku vnitřního pnutí, které vzniká při usazování chromové vrstvy, a při řádně kontrolovaném procesu pokovování jsou rovnoměrně rozmístěny a zůstávají dostatečně mělké, aby neohrozily celkový výkon povlaku.
Když se mikropraskání stane skutečným problémem
Problém nastává, když jsou trhliny nerovnoměrně rozmístěny, probíhají hlouběji, než se očekávalo, nebo se vzájemně spojují a vytvářejí souvislou cestu dolů k základnímu kovu. V takovém případě si korozivní vlhkost nebo nečistoty mohou proniknout skrz nátěr a začít napadat substrát pod ním, což nakonec způsobí, že se nátěr zvedne nebo se odloupne, i když povrch může zvenku stále vypadat neporušený.
Vodíková křehkost: Riziko, které přináší samotný proces pokovování
Procesy galvanického pokovování používané k nanášení tvrdého chromu mohou vnést atomy vodíku do základní oceli během pokovovací reakce, a pokud se ponechá bez úpravy, tento vodík může migrovat do krystalové struktury kovu a způsobit, že tyč je křehčí, než by naznačovala původní specifikace materiálu. To je zvláště důležité pro vysokopevnostní ocelové tyče, protože slitiny s vyšší pevností mají tendenci být náchylnější k vodíkovému křehnutí než materiály s nižší pevností.
- Vypalování po pokovování, krok řízeného tepelného zpracování, se používá k vytlačení absorbovaného vodíku zpět z obecného kovu
- Pečení musí proběhnout ve specifickém okně po pokovení, protože opožděné ošetření snižuje jeho účinnost
- Materiály tyčí s vyšší pevností obecně vyžadují pečlivější kontrolu tohoto kroku než slitiny se standardní pevností
- Vynechání nebo zkrácení procesu pečení je častou příčinou neočekávaného křehkého selhání u jinak dobře opracovaných tyčí
Vypalování po pokovování je standardní, nesporný krok v našem procesu potahování v našem závodě Wuxi, právě proto, že vodíková křehkost je druh skrytého rizika, které se při běžné rozměrové nebo vizuální kontrole neprojeví.
Termální sprej HVOF jako rostoucí alternativa
High Velocity Oxygen Fuel, neboli HVOF, žárový nástřik se stal jednou z běžnějších alternativ k tradičnímu chromování. potažená hydraulická pístnice aplikací. Spíše než nanášení kovu galvanickou reakcí, HVOF stříká zahřátý karbid wolframu nebo podobný materiál na povrch tyče extrémně vysokou rychlostí, čímž vytváří hustý povlak s velmi nízkou porézností. Tento proces má tendenci vytvářet povlak s lepší odolností proti opotřebení v abrazivním prostředí a nenese stejné riziko vodíkové křehkosti jako u galvanického pokovování.
Kompromisem jsou obvykle náklady a dostupnost zařízení, protože HVOF vyžaduje specializované stříkací zařízení, které není tak široce dostupné jako běžné chromovací linky. U aplikací, kde je provozní prostředí obzvláště abrazivní, jako jsou těžební nebo pilotní stroje, jsou dodatečné počáteční náklady často odůvodněny podstatně delší životností ve srovnání se standardním tvrdochromem.
Testování přilnavosti určuje, zda nátěr skutečně vydrží
Povlak může splňovat všechny specifikace tloušťky a tvrdosti na papíře a přesto předčasně selhat, pokud adheze mezi povlakem a základním kovem nebyla řádně ověřena. Špatná příprava povrchu před nátěrem, jako je nedostatečné čištění nebo nedostatečné zdrsnění povrchu, může zanechat nátěr mechanicky pevný izolovaný, ale špatně spojený s podkladem, což se projeví jako odlupování nebo odlupování, jakmile je tyč vystavena skutečnému provoznímu namáhání, spíše než během statického testování.
| Testovací metoda | Co ověřuje |
| Test ohybu | Zda povlak praskne nebo se nadzvedne při mechanickém ohýbání |
| Křížový test | Pevnost spojení mezi vrstvami povlaku a základním kovem na mikroúrovni |
| Test v solném spreji | Odolnost proti korozi a celistvost povlaku při zrychlené expozici |
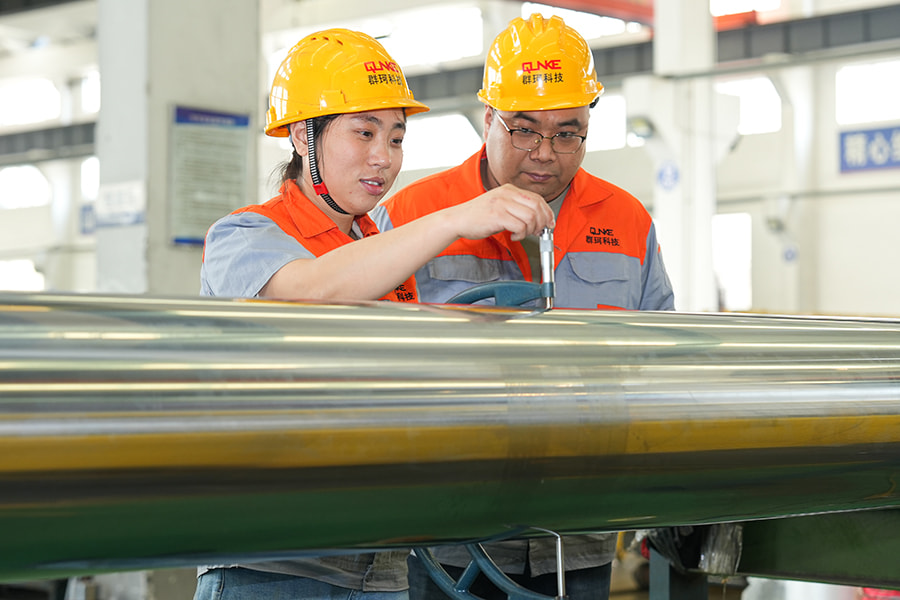
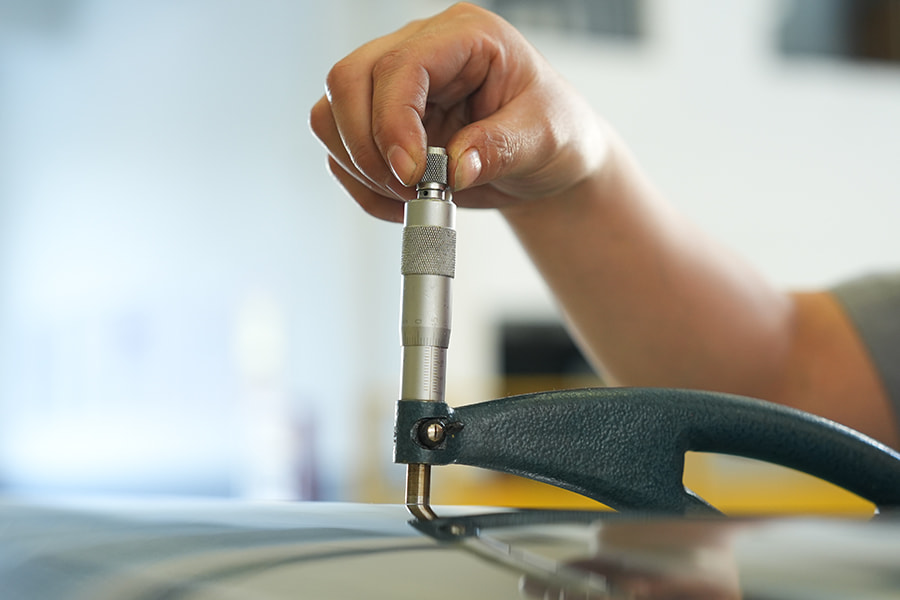
| Měření tloušťky | Konzistence hloubky povlaku po celé ploše tyče |
Přizpůsobení výběru povlaku skutečnému provoznímu prostředí
Výběr povlaku pro pístnici není univerzálním rozhodnutím, protože různá provozní prostředí vyžadují různé způsoby selhání. Povlak, který funguje dobře v suchém prostředí s nízkou korozí, nemusí obstát v námořních nebo pobřežních aplikacích a povlak optimalizovaný pro odolnost proti korozi nemusí být nutně tou nejlepší volbou pro abrazivní prostředí s těžkými částicemi, jako je těžba nebo těžba.
- Standardní tvrdochrom spolehlivě funguje v běžných průmyslových a stavebních strojích při střední expozici
- Nikl-chromové nebo keramické povlaky mají tendenci lépe držet v námořním, přístavním a pobřežním prostředí s vysokým vystavením soli
- Povlaky z karbidu wolframu aplikované HVOF jsou vhodné pro abrazivní prostředí, jako jsou důlní a pilotní stroje, kde je opotřebení částic dominantním problémem
- Aplikace s kombinovaným rizikem koroze a oděru někdy těží z přístupu vrstveného nebo hybridního povlaku spíše než z jediného typu povlaku
V projektech na ochranu vody, v mořích a na ropných polích, pro které jsme dodali potažené hydraulické pístnice, přizpůsobení povlaku konkrétní kombinaci vlhkosti, otěru a zátěže trvale přineslo větší rozdíl v životnosti než pouhá volba povlaku s nejvyšším hodnocením, který je k dispozici.