2026-10-09
Potažená pístnice je jednou z těch součástí, které tiše rozhodují o tom, jak dlouho vydrží hydraulický válec. Je to jediný pohyblivý povrch, který válec vystavuje vnějšímu světu, a každý úlomek kamene, škrábanec, usazenina soli nebo prohlubeň rzi, která na něm dopadne, nakonec putuje zpět pod těsnění a do oleje. Dlouho předtím, než válec selže na poli, povrch tyče obvykle vypráví příběh.
Strojní zařízení Wuxi Qunke již od roku 2008 staví hydraulické válce, pneumatické válce a přesné pístnice a lakovací práce byly po většinu té doby na denním pořádku. Následuje praktický návod: co povlak skutečně dělá na tyči, jaké povrchové úpravy vyhovují kterým pracovním podmínkám a jak výběr ovlivňuje těsnění, kapalinu a údržbu.
Mechanicky, pístnice přenáší zatížení z pístu ven přes hlavu válce. Dvě různé oblasti stejné části vykonávají dvě zcela odlišné práce. Pod těsněním je tyč kluznou plochou a její tolerance průměru, kulatost a drsnost rozhodují o tom, zda těsnění udrží tlak roky nebo začne po několika tisících cyklů plakat. Vně válce je ta samá tyč exponovaným konstrukčním povrchem, který čelí dešti, prachu, štěrku, soli a splachovacím chemikáliím.
Povlak je způsob, jakým jsou tyto dvě práce odděleny. Základní ocel dodává pevnost a tuhost, zatímco povlak dodává tvrdost, nízké tření a ochranu proti korozi přesně tam, kde dojde k poškození.
Uhlíkové oceli jako 1045 a 4140 jsou tahouny při výrobě tyčí, ale bez povlaku rychle reziví ve vlhkém nebo pobřežním vzduchu. Jakmile začne rez, důlky se změní na abrazivní hrany, které oholí materiál z těsnicího břitu, a prosakování začne dlouho předtím, než něco vypadá zjevně rozbité. Ještě předtím, než se objeví důlková místa, suché tření mezi holou ocelí a těsněním z polyuretanu nebo NBR zvyšuje místní teplotu a urychluje opotřebení.
Nerezová ocel řeší korozní stránku, ale přináší své vlastní problémy: je relativně měkká, náchylná k zadření a drahá u velkých průměrů. Pro většinu hydraulických a pneumatických tyčí je proto praktickou odpovědí uhlíková nebo legovaná ocel s povlakem, přičemž povlak je zvolen pro prostředí, ve kterém stroj skutečně pracuje.
Názvy povlaků mohou být matoucí, protože některé z nich popisují spíše rodinu než jeden recept. V praxi se trasy, které se nejčastěji objevují na pístních tyčích, dělí do čtyř skupin: galvanický chrom, kompozitní galvanické vrstvy, tepelně nanášené vrstvy, jako je keramické a laserové plátování, a difúzní úpravy, jako je QPQ.
Tvrdý chrom zůstává výchozím nastavením pro obecný hydraulický servis, a to z dobrého důvodu. Galvanizovaná vrstva má typicky tloušťku 20 až 50 mikronů, dosahuje zhruba 800 až 1000 HV a nabízí velmi nízký koeficient tření proti běžným těsnicím směsím. Tato kombinace udržuje nízké teploty těsnění a odolává malým abrazivním částicím, které se dostanou přes stěrače.
Jeho slabinou je poréznost a mikropraskání. U dobře mazaného vnitřního stroje na tom málokdy záleží, ale v pobřežním nebo chemickém prostředí může koroze pronikat těmito jemnými trhlinami a zvednout vrstvu zespodu. Proto existují kompozitní vrstvy.
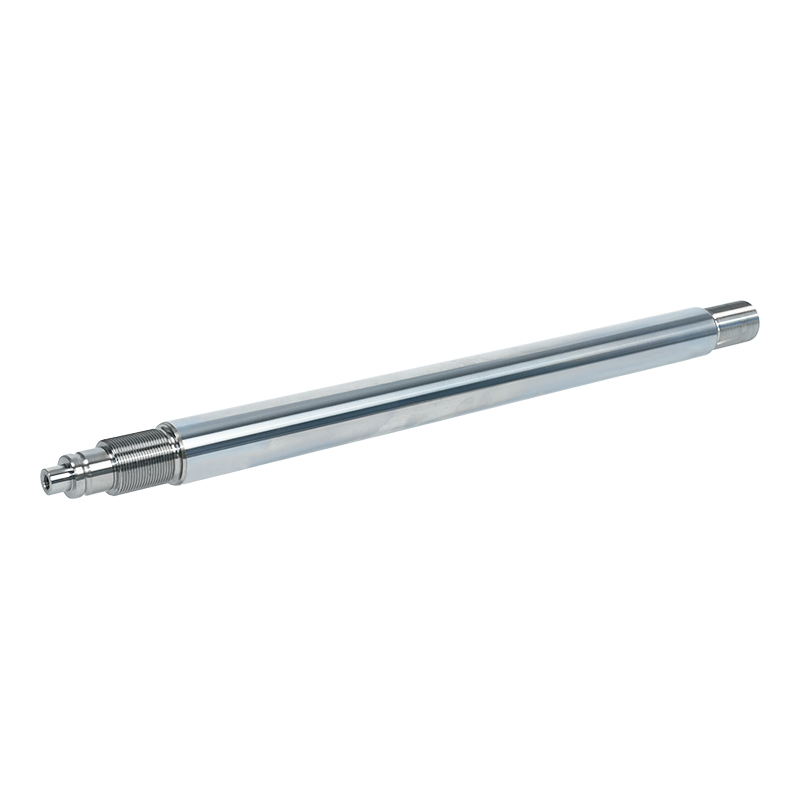
 Tvrdá chromovaná pístnice hydraulického válce Galvanicky pochromovaná pístnice pro hydraulické válce, dostupná v ocelových a nerezových jakostech, s řízenou tloušťkou a zakázkovým obráběním. Zobrazit produkt →
Kompozitní cesta dává pod sebe měkčí vrstvu odolnější vůči korozi a navrch vrstvu tvrdého chromu. Mléčně bílý chrom jako základní vrstva s tvrdým chromem je známá dvojice a nikl následovaný tvrdým chromem funguje na stejném principu: bariérová vrstva blokuje vlhkost a chemikálie, zatímco vnější vrstva přebírá opotřebení. Oba vyžadují další kroky pokovování, delší dodací lhůty a přísnější ovládání lázně, takže jsou obvykle vyhrazeny pro zařízení, která skutečně žijí venku nebo v blízkosti slané vody.
Quench-polish-quench je spíše difúzní úprava než deponovaná vrstva: povrch je nitridován v solné lázni, leštěn a poté oxidován. Protože se navrch nic nepřidává, neexistuje žádná vrstva, která by se mohla odlupovat, a rozměrová změna je minimální, díky čemuž je QPQ atraktivní pro tenké tyče a díly držené v úzkých tolerancích. Pouzdro je však mělké, typicky desítky mikronů, takže to není lék na hluboké rýhy nebo silné oděrky.
Níže uvedená tabulka shrnuje srovnání těchto tras z hlediska každodenní výroby. Údaje jsou typické rozsahy spíše než pevné specifikace, protože tloušťka vrstvy je obvykle dohodnuta na projekt.
| Potahovací cesta | Typická vrstva | Hlavní síla | Nejlépe sedí | Body ke sledování |
|---|---|---|---|---|
| Tvrdé chromování | 20-50 um | Odolnost proti opotřebení s nízkým třením | Obecné hydraulické a pneumatické válce v mírných podmínkách | Póry a mikrotrhliny mohou způsobit, že pod nimi začne koroze |
| Mléčně bílý chrom plus tvrdý chrom | Dvě vrstvy, celkem 30-60 µm | Ochrana proti korozi kombinovaná s tvrdým vnějším povrchem | Vlhká, pobřežní a mobilní zařízení | Více procesních kroků a přísnější kontrola lázně |
| Nikl plus tvrdý chrom | Dvě vrstvy, celkem 30-70 µm | Silná bariéra proti chemikáliím a soli | Námořní, chemické a důlní povinnosti | Chemie niklové lázně musí být pečlivě sledována |
| Keramika (plazmový sprej) | 100-300 um | Odolnost proti otěru a vysokým teplotám | Agresivní otěr a pracovní podmínky za horka | Vyžaduje diamantové broušení; zkontrolujte kompatibilitu těsnicí směsi |
| Laserové opláštění | 0,3-2 mm před obráběním | Silná, metalurgicky spojená nášlapná vrstva | Těžba, bagrování, námořní a prutové renovace | Vyšší náklady na díl a extra přídavek na obrábění |
| QPQ ošetření | Difuzní pouzdro, 10-30 µm | Odolnost proti opotřebení a korozi téměř bez zkreslení | Tenké tyče a díly drží v úzkých tolerancích | Omezená hloubka pouzdra; není lék na hluboké rýhování |
Prostředí obvykle odpovídá na otázku nátěru rychleji než jakýkoli katalog. Pokud je přítomna sůl, kyselina nebo procesní chemikálie, rozhodnutí je vedeno korozí a bariérové vrstvy se přesunou dopředu. Pokud je přítomen písek, ruda nebo struska, rozhoduje se o otěru a více záleží na tvrdosti plus tloušťce vrstvy.
Tam, kde se abraze a teplo spojují, si své místo získávají keramické povlaky. Plazmově stříkaná hlinito-titanová vrstva o tloušťce několika set mikronů je tvrdší než chrom a snáší vyšší povrchové teploty, proto se objevuje na válcích pracujících v blízkosti pecí nebo manipulujících s horkým materiálem. Potřebuje diamantové broušení, aby bylo dosaženo povrchové úpravy přátelské k těsnění, a některé těsnicí směsi by měly být před provedením zkontrolovány.
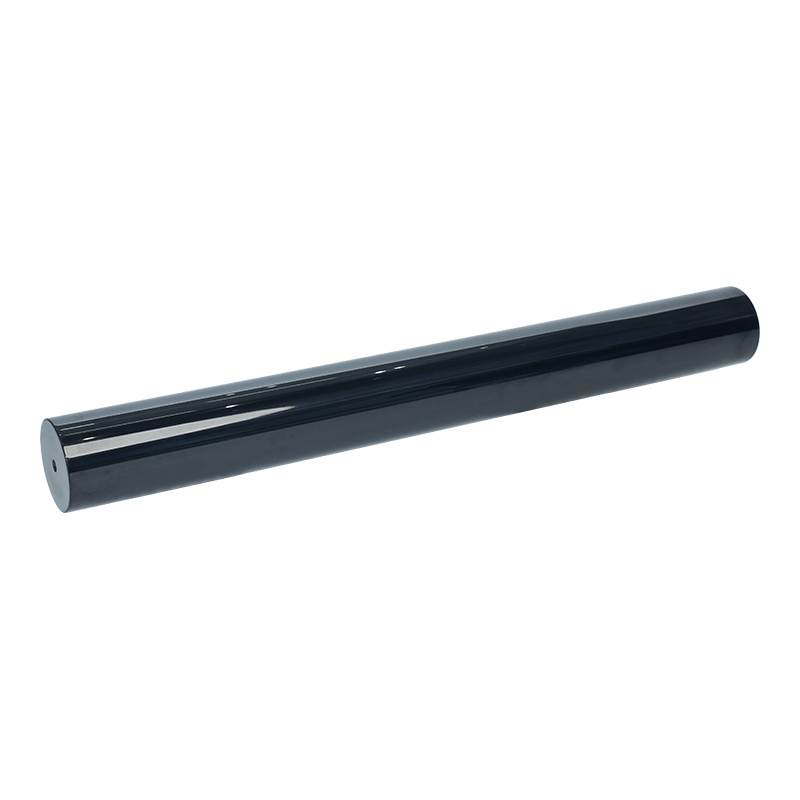
 Pístnice hydraulického válce s keramickým povlakem Plazmově stříkaný keramický povlak pro hydraulické pístnice, nabízený v provedení nitrid křemíku, oxid hlinitý/karbid křemíku a nanokeramika pro odolnost proti opotřebení a korozi. Zobrazit produkt →
Povlak se nikdy neposuzuje pouze podle tvrdosti. Drsnost pod těsněním je to, co těsnění skutečně cítí, takže tvrdý, ale drsný povrch může těsnění opotřebovat rychleji než měkčí a hladší. Chrome je přirozeně hladký a shovívavý; keramické a laserem potažené povrchy musí být před montáží broušeny a leštěny zpět na řízenou Ra. Důležitý je také směr broušení, protože spirálové stopy mohou fungovat jako malé čerpací kanály.
Dva výrobní detaily jsou snadno přehlédnutelné. Za prvé, vysokopevnostní oceli by měly být po pokovení vypáleny, aby se snížilo riziko vodíkového křehnutí. Za druhé, tloušťka vrstvy mění konečný průměr, takže přídavek na broušení musí být naplánován od začátku a nikoli korigován na konci linky.
Naše potažené tyče a sestavy tyčí končí v zařízeních na ochranu vody, hutnictví, stavebních strojích, lodních a přístavních zařízeních, zařízení pro ropná pole, těžebních strojích, pilotovacích plošinách a rypadlech. Vzor je konzistentní: čím drsnější prostředí a delší interval údržby, tím více se specifikace posouvá od jednovrstvého chromu ke kompozitním, keramickým nebo laserem pokrytým povrchům.
Laserové opláštění je cesta, kterou doporučujeme, když je opotřebení skutečně vážné nebo když drahý prut stojí za záchranu než výměnu. Protože je vrstva metalurgicky spojena se základním kovem a může být vytvořena až do milimetru nebo více, přežije nárazy a hrubé otěry, které by odřízly tenkou galvanickou vrstvu, a také propůjčuje opotřebeným tyčím druhou životnost.
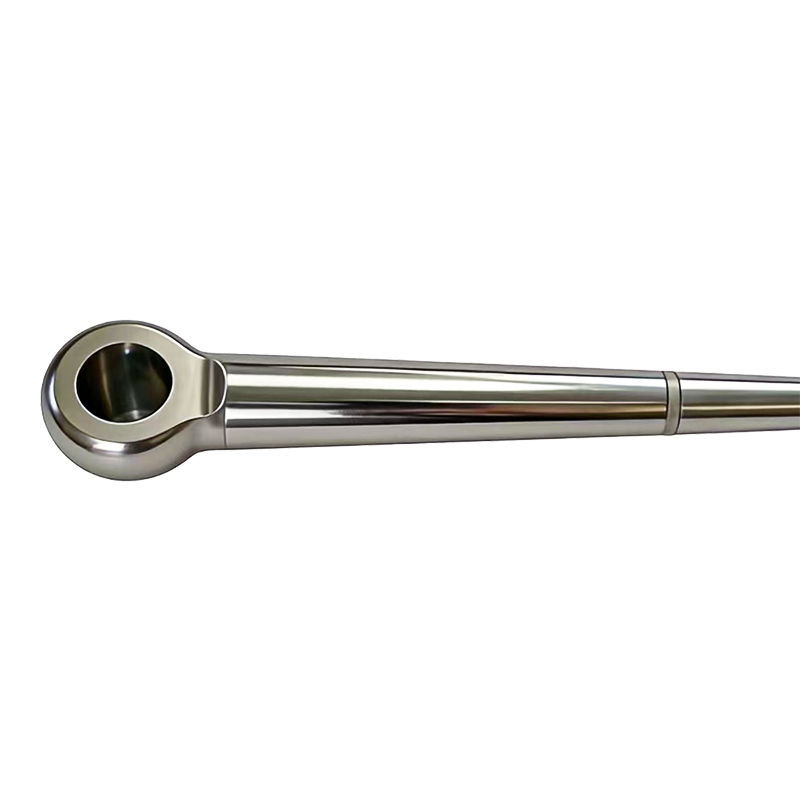
 Laserové opláštění pístnice válce Pístní tyč pokrytá laserem s vrstvami slitiny na bázi niklu, kobaltu nebo železa, dokončená broušením pro opotřebení, korozi a provoz při vysokých teplotách. Zobrazit produkt →
Žádný z těchto povlaků se nechová předvídatelně bez procesní disciplíny. Od získání certifikace ISO 9001 a ISO 14001 v roce 2011 jsme postavili naši výrobu tyčí na CNC bruskách a leštících strojích a inteligentních, ekologicky řízených pokovovacích linkách, přičemž tloušťka povlaku, přilnavost a povrchová úprava se kontrolují v každé fázi, nikoli pouze při výstupní kontrole.
Na kapacitě záleží stejně jako na ovládání. Naše závody nyní pokrývají více než 25 000 metrů čtverečních a rozšíření v roce 2022 přidalo k naší pobočce Loudi zařízení o rozloze 20 000 metrů čtverečních ve Wuxi, což umožňuje dávkové objednávky a zakázkové montáže na stejném patře. Pokud byste chtěli jít hlouběji do obráběcí stránky příběhu, naše poznámka co vlastně dělá prut přesným vysvětluje, jak se v dílně drží tolerance a povrchová úprava.
Většina problémů s povlaky, které vidíme, jsou spíše problémy se specifikacemi než problémy s výrobou. Několik podrobností odeslaných s dotazem vám ušetří spoustu času tam a zpět:
S těmito informacemi obvykle trvá doporučení povlaku jednu krátkou výměnu a vzorek tyče může být vyroben dříve, než je připravena celá šarže.
A potažená pístnice je malá část stroje a velká část jeho spolehlivosti. Volba vrstvy, která odpovídá skutečným pracovním podmínkám, spíše než ta, která vypadá nejpůsobivější na papíře, je to, co udržuje válce suché, neporušené těsnění a dlouhé intervaly údržby. Pokud si nejste jisti, která trasa vyhovuje vaší aplikaci, zašlete nám pracovní podmínky a my s vámi projdeme možnosti.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Kontaktujte nás
Mobilní