2026-07-09
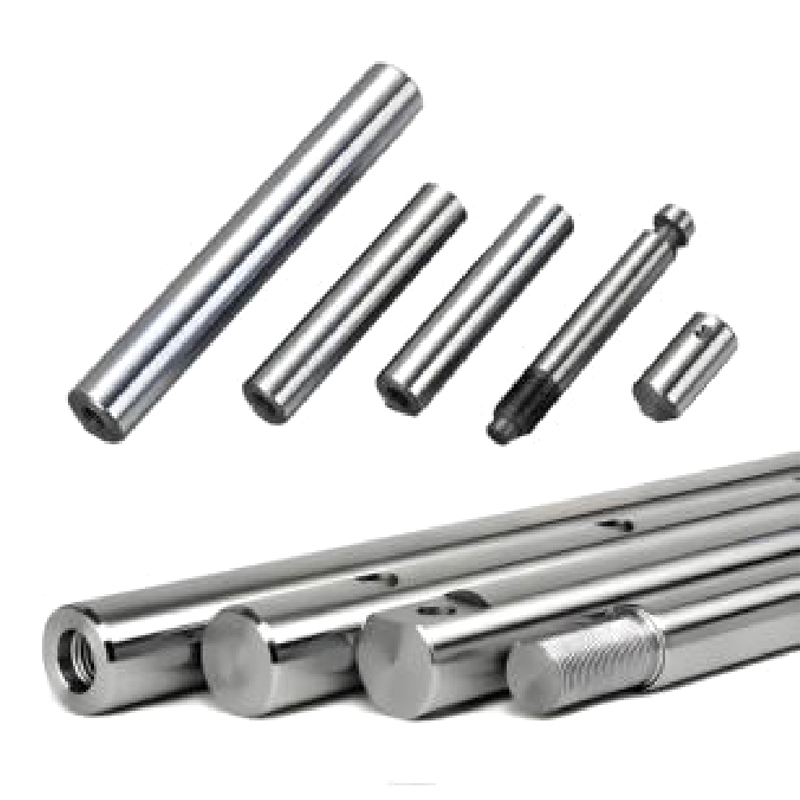
Pokud pracujete s hydraulickými nebo pneumatickými válci, již víte, že pístnice je jednou z nejkritičtějších součástí celého systému. Je to část, která přenáší sílu z pístu na vnější zatížení, a to při vystavení vysokým tlakům, neustálému pohybu a často drsným podmínkám prostředí. A pevná pístnice – na rozdíl od duté nebo trubkové tyče – je jediný, nepřerušovaný kus kovu, který prochází od pístu přes hlavu válce do vnějšího světa. V této příručce se budeme zabývat tím, co jsou pevné pístnice, z jakých materiálů jsou vyrobeny, jak se vyrábějí, na jakých specifikacích záleží a jak vybrat tu správnou pro vaši aplikaci.
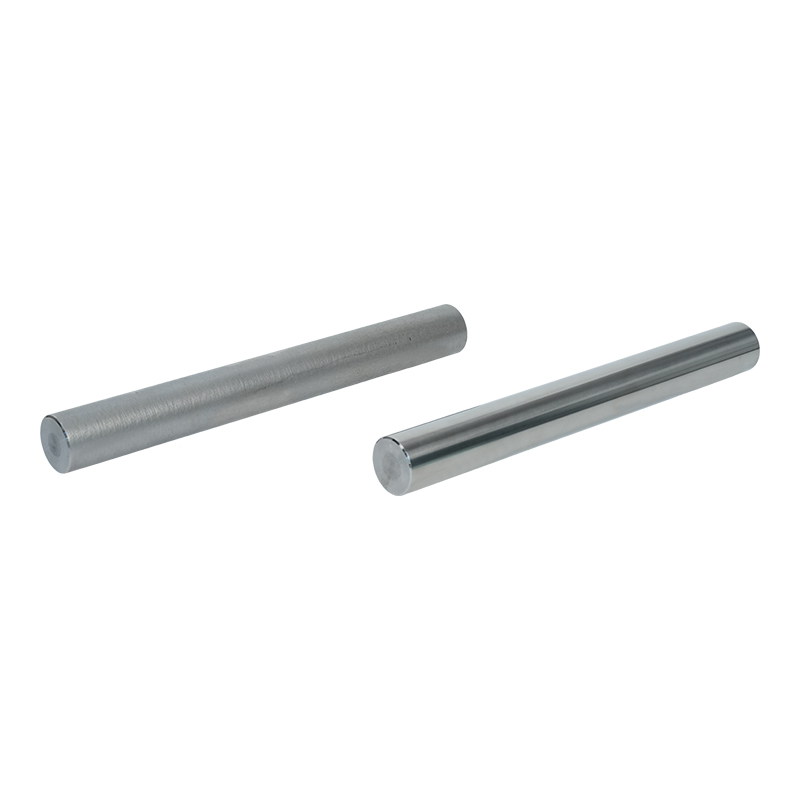
A pevná pístnice je válcová kovová tyč, která spojuje píst uvnitř válce s vnějším poháněným mechanismem. Říká se mu „pevný“, protože je vyroben z jednoho kusu materiálu – typicky vysokopevnostní oceli – bez jakéhokoli dutého jádra nebo vnitřního průchodu. Tyč prochází hlavou válce, kde je utěsněna ucpávkou, aby se zabránilo úniku kapaliny nebo plynu, a přenáší lineární pohyb a sílu generovanou pístem na vnější zatížení.
The pevná pístnice je vystavena značnému mechanickému namáhání: tahovým a tlakovým silám, ohybovým momentům, bočnímu zatížení a únavě z opakovaného cyklování. Musí také odolávat opotřebení od těsnění pístnice a korozi z provozního prostředí. Proto je výběr správného materiálu, povrchové úpravy a výrobního procesu naprosto zásadní pro spolehlivý provoz.
Materiál, který si vyberete pro sebe pevná pístnice přímo ovlivňuje jeho pevnost, životnost a cenu. Zde jsou nejběžnější materiály používané v průmyslu.
Středně uhlíková ocel je nejpoužívanějším materiálem pro hydraulické pístnice . Stupeň C45 (DIN) nebo 1045 (AISI) je standardní volbou. Nabízí dobrou rovnováhu mezi pevností a houževnatostí, s pevností v tahu obvykle kolem 600–700 MPa. Při správném vytvrzení a popuštění poskytuje vynikající odolnost proti únavě za rozumnou cenu. Většina tyčí z uhlíkové oceli je indukčně kalená a pochromovaná pro zlepšení povrchové tvrdosti a odolnosti proti korozi.
Pro náročnější aplikace, kde je vyžadována vyšší pevnost v tahu a lepší prokalitelnost, se používají legované oceli jako 42CrMo4 (DIN) nebo 4140 (AISI). Tyto materiály nabízejí po správném tepelném zpracování pevnost v tahu až 1 000–1 200 MPa. Běžně se používají v těžkých strojích, mobilní hydraulice a aplikacích, kde tyč musí odolat vysokému bočnímu zatížení nebo nárazovým silám.
V korozivním prostředí – jako jsou námořní aplikace, zpracování potravin nebo chemické závody – je nerezová ocel jasnou volbou. Pevné pístnice vyrobeno z nerezové oceli 304 nebo 316 nabízí vynikající odolnost proti korozi při středních úrovních pevnosti. Pro vyšší pevnost mohou precipitační kalení jako 17-4 PH dosáhnout pevnosti v tahu nad 1 300 MPa při zachování dobré odolnosti proti korozi. Kompromisem jsou výrazně vyšší náklady ve srovnání s uhlíkovou ocelí.
Některé pneumatické pístnice a špičkové hydraulické tyče jsou vyrobeny z nitridované oceli. Nitridace je proces povrchového vytvrzování, který difunduje dusík do povrchové vrstvy a vytváří tvrdé pouzdro odolné proti opotřebení bez nutnosti samostatného chromování. Nitridované tyče nabízejí vynikající odolnost proti opotřebení a únavovou pevnost, ale proces nitridace zvyšuje náklady.
Výroba vysoce kvalitní pevná pístnice zahrnuje několik pečlivě kontrolovaných kroků. Každý krok ovlivňuje konečný výkon a životnost prutu.
Proces začíná výběrem vhodné třídy oceli a zásobováním tyčí. Tyč je obvykle válcována za tepla nebo tažena za studena v závislosti na požadovaném průměru a kvalitě povrchu. Tyče tažené za studena nabízejí lepší rozměrovou přesnost a povrchovou úpravu, což snižuje následnou dobu obrábění.
Tyčový materiál se nařeže na požadovanou délku pomocí pásové pily nebo automatické pily. Pro následné soustružení a broušení je ponechán malý přídavek na obrábění.
Tyč se soustruží na CNC soustruhu, aby se přiblížila konečnému průměru. Tato operace odstraňuje okuje z materiálu válcovaného za tepla a vytváří jednotný povrch pro následné operace. Na vnějším konci může být obroben konec se závitem pro připojení k zátěži.
V závislosti na materiálu a aplikaci může být tyč kalena a temperována pro dosažení požadovaných mechanických vlastností. U tyčí z uhlíkové oceli se indukční kalení často aplikuje na povrchovou vrstvu, aby se zvýšila odolnost proti opotřebení při zachování houževnatého, tažného jádra.
Po tepelném zpracování je tyč broušena bez hrotu, aby se dosáhlo konečného průměru s úzkými tolerancemi – obvykle v rozmezí ±0,02 mm nebo lepší. Následným leštěním je dosaženo jemného povrchu Ra 0,2–0,4 µm. Tento hladký povrch je rozhodující pro životnost těsnění; hrubý povrch rychle opotřebuje těsnění tyče a způsobí netěsnosti.
pro chromované pístní tyče , vrstva tvrdého chromu je galvanicky pokovena na broušený povrch. Chromová vrstva poskytuje vynikající odolnost proti opotřebení, nízký koeficient tření a ochranu proti korozi. Typická tloušťka chromu je 20–50 µm a po pokovení často následuje dokončovací operace (superfinišování nebo leštění), aby se dosáhlo konečné drsnosti povrchu.
Hotové pevná pístnice je kontrolován na rozměrovou přesnost, povrchovou úpravu a přímost. Pro zjištění povrchových defektů se provádějí zkoušky tvrdosti a v některých případech i nedestruktivní zkoušky (např. magnetická kontrola částic). Tyče jsou poté natřeny antikorozním olejem a zabaleny pro přepravu.
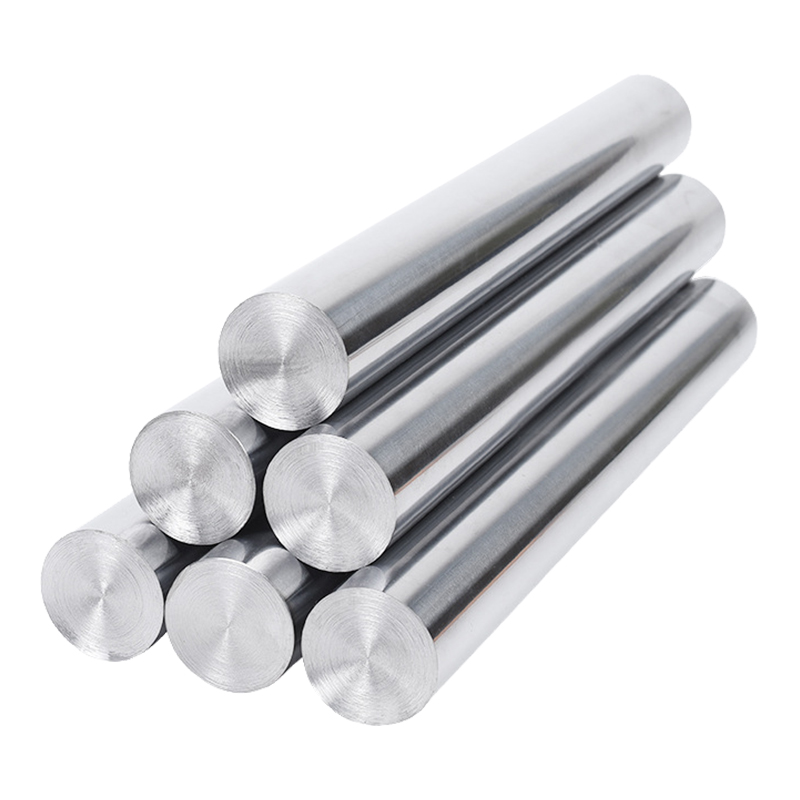
Při specifikaci nebo nákupu a pevná pístnice Podstatných je několik technických parametrů. Zde je rozpis těch nejdůležitějších.
| Specifikace | Typické hodnoty | Proč na tom záleží |
| Tolerance průměru | ±0,01 – ±0,02 mm | Pevná tolerance zajišťuje správné usazení těsnění a zabraňuje úniku |
| Drsnost povrchu (Ra) | 0,2 – 0,4 um | Hladký povrch snižuje opotřebení těsnění a prodlužuje životnost válce |
| Tloušťka chromu | 20 – 50 um | Přiměřená tloušťka chromu zajišťuje dlouhodobou ochranu proti opotřebení a korozi |
| Tvrdost povrchu | 600 – 750 HV (po indukčním kalení) | Tvrdý povrch odolává poškrábání a opotřebení od těsnění a nečistot |
| Pevnost v tahu | 600 – 1 200 MPa (závisí na materiálu) | Určuje nosnost prutu a bezpečnostní rezervu |
| Přímost | ≤ 0,3 mm na metr | Ohnutá tyč způsobuje nerovnoměrné opotřebení těsnění a váznutí válce |
| Kulatost | ≤ 0,02 mm | Nekulaté tyče způsobují místní opotřebení těsnění a netěsnosti |
Zatímco pevná pístnices jsou nejběžnější, v některých aplikacích se používají duté tyče. Tady je jejich srovnání.
| Funkce | Pevná pístnice | Dutá pístnice |
| Hmotnost | Těžší (vše z pevného materiálu) | Lehčí (duté jádro šetří váhu) |
| Poměr síly a hmotnosti | Nižší | Vyšší (lepší pro letectví, mobilní aplikace) |
| Odolnost proti vzpěru | Vyšší (pevný průřez lépe odolává vybočení) | Nižší (thin wall is more susceptible to buckling under compression) |
| Výrobní náklady | Nižší (simpler to produce) | Vyšší (vyžaduje vrtání/trepaning, složitější obrábění) |
| Běžné aplikace | Obecná hydraulika, pneumatika, těžké stroje | Letectví, mobilní zařízení, aplikace citlivé na hmotnost |
pro most industrial applications, pevná pístnices jsou výchozí volbou kvůli jejich jednoduchosti, síle a hospodárnosti. Duté pruty stojí za zvážení pouze tehdy, když je snížení hmotnosti kritickou prioritou.
Pevné pístnice se nacházejí v celé řadě průmyslových odvětví a zařízení. Zde jsou některé z nejběžnějších aplikací.
Toto je zdaleka největší aplikace. V hydraulických systémech – od bagrů a jeřábů po lisy a vstřikovací stroje – hydraulická pístnice převádí hydraulický tlak na lineární sílu. Tyto tyče musí zvládat vysoké tlaky (až 350 barů nebo více) a často pracují v drsném venkovním prostředí.
V pneumatických systémech používaných v továrnách a automatizačních zařízeních, pevná pístnices jsou standardní. Nižší tlaky (typicky 6–10 barů) umožňují použití tyčí pro lehčí provoz, ale vysoké rychlosti cyklů (až několik cyklů za sekundu) vyžadují vynikající povrchovou úpravu a odolnost proti opotřebení, aby se zachovala životnost těsnění.
Zařízení, jako jsou ramena rypadel, radlice buldozerů a bourací kladiva, používají těžká zařízení pevná pístnices . Tyto aplikace způsobují extrémní zatížení, rázové síly a abrazivní prostředí. Tyče v tomto sektoru jsou obvykle vyrobeny z legované oceli, indukčně kalené a silně pochromované.
Traktory, kombajny a postřikovače používají hydraulické válce pevná pístnices . Tyto tyče musí odolávat korozi způsobené hnojivy a chemikáliemi, takže nerezová ocel nebo silně chráněná uhlíková ocel jsou materiály volby.
proklifts, aerial work platforms, and material handling equipment rely on pevná pístnices v jejich zvedacích válcích. Hmotnost je zde faktorem, takže někteří výrobci používají duté tyče, ale pevné tyče zůstávají běžné kvůli jejich vynikající odolnosti proti vzpěru.
Výrobní linky automobilů využívají tisíce pneumatických a hydraulických válců. Pevné pístnice v těchto aplikacích mají obvykle menší průměr a jsou přesně obrobeny pro vysokorychlostní provoz s vysokým cyklem.
Indukční kalení je proces tepelného zpracování běžně používaný hydraulické pístnice . Zde je důvod, proč je to tak důležité.
Indukční kalení selektivně vytvrzuje pouze povrchovou vrstvu tyče – obvykle do hloubky 1–3 mm – zatímco jádro ponechává v houževnatém, tvárném stavu. Povrchová tvrdost dosahuje 600–750 HV, což výrazně zlepšuje odolnost proti opotřebení těsnění tyče a případným abrazivním částicím, které mohou být přítomny. Tvrzená vrstva také poskytuje pevnější základ pro pochromování a zabraňuje tomu, aby se chrom "slupoval" nebo odlupoval při velkém zatížení.
Proces indukčního kalení je rychlý a vysoce kontrolovatelný, takže je vhodný pro velkosériovou výrobu. Po vytvrzení se tyč brousí, aby se odstranily případné deformace a dosáhlo se konečné tolerance průměru.
Převážná většina hydraulické pístnice jsou tvrdě chromované. Chromování poskytuje tvrdý povrch s nízkým třením, který dramaticky snižuje opotřebení jak tyče, tak těsnění tyče. Poskytuje také vynikající odolnost proti korozi.
Typická tloušťka tvrdochromu pro pístní tyče je 20 až 50 µm. Tlustší chrom není nutně lepší – za určitým bodem se vrstva chromu stává křehkou a může pod napětím praskat. Proces pokovování musí být pečlivě kontrolován, aby byla zajištěna jednotná tloušťka, dobrá přilnavost a minimální poréznost.
pro particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Dokonce i nejlepší pevná pístnice nevydrží dlouho, pokud nebude správně udržován. Zde je to, co byste měli udělat, abyste prodloužili životnost tyčí válců.
Pravidelně kontrolujte povrch tyče, zda nejeví známky rýh, důlků nebo koroze. I drobné škrábance mohou vést k úniku těsnění. Pokud zjistíte poškození, prozkoumejte příčinu – může to být znečištění válce, nesouosost nebo nedostatečný výkon těsnění stěrače.
Vnější část tyče je vystavena vlivům prostředí. Před zatažením do válce jej otřete dočista. Tím se zabrání tomu, aby se nečistoty, písek a vlhkost dostaly přes těsnění stěrače do válce, kde by mohly poškodit tyč a těsnění.
Těsnění stěrače (nebo stírací těsnění) je první linií obrany proti znečištění. Pokud si všimnete, že se tyčka vrací špinavá nebo je na ní olejový film, může být opotřebované těsnění stěrače a je třeba jej vyměnit.
Hydraulické válce jsou typicky mazány samotnou hydraulickou kapalinou. Ale u pneumatických válců nebo v aplikacích, kde se válec používá zřídka, může být nutné nanést tenkou vrstvu vhodného oleje na obnaženou tyč, aby se zabránilo korozi. Dávejte pozor, abyste to nepřeháněli – nadměrné množství oleje může přitahovat nečistoty.
Jednou z nejčastějších příčin předčasného selhání tyče je boční zatížení – když válec není vyrovnán se zátěží. To způsobuje nerovnoměrné ohýbání nebo opotřebení tyče, což rychle ničí tyč a těsnění. Během instalace vždy zkontrolujte vyrovnání válce a v případě potřeby proveďte seřízení.
Výběr správného dodavatele pro vás pevná pístnice je stejně důležité jako výběr správných specifikací. Zde je několik faktorů, které je třeba zvážit.
A pevná pístnice se může zdát jako jednoduchá součást, ale je to jedna z nejkritičtějších součástí jakéhokoli hydraulického nebo pneumatického systému. Správné nastavení materiálu, výrobního procesu a specifikací může znamenat rozdíl mezi roky bezproblémového provozu a častými, nákladnými prostoji.
Při výběru a pevná pístnice , nestříhejte rohy. Vyberte si správný materiál pro své prostředí, specifikujte vhodnou tvrdost a tloušťku chromu a spolupracujte s dodavatelem, který může poskytnout potřebnou kvalitní dokumentaci. A jakmile je prut v provozu, řádně jej udržujte – udržujte jej v čistotě, sledujte opotřebení a řešte všechny problémy dříve, než se stanou vážnými problémy.
Při správném výběru a správné péči vysoce kvalitní pevná pístnice bude poskytovat spolehlivý výkon po mnoho let, udržovat vaše zařízení v hladkém chodu a vaše výrobní linky v pohybu.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Kontaktujte nás
Mobilní