2026-07-03
Pokud se vám někdy stalo, že hydraulický válec selhal předčasně, je velká šance, že hlavní příčina se vrací zpět k pístnici, nikoli k těsnění nebo tělu válce. Přesné zpracování pístnice je to, co určuje, zda tyč vydrží pod opakovanými tlakovými cykly nebo začne během měsíců prosakovat a rýhovat. Tato příručka rozebírá, co se vlastně týká přesného zpracování pístnice, proč na každém kroku záleží a co je třeba zkontrolovat před přijetím dávky od dodavatele.
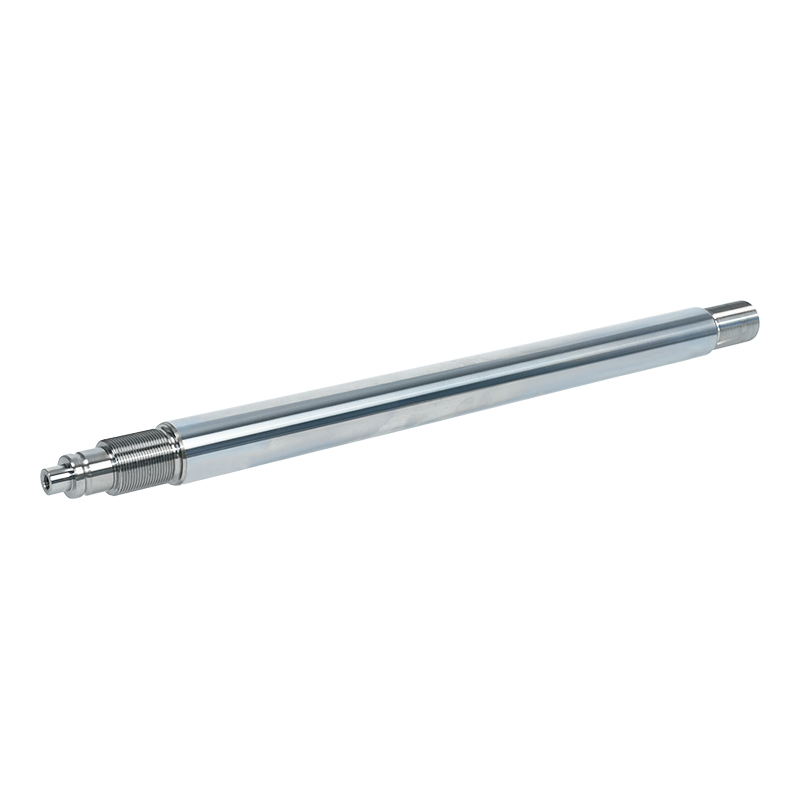
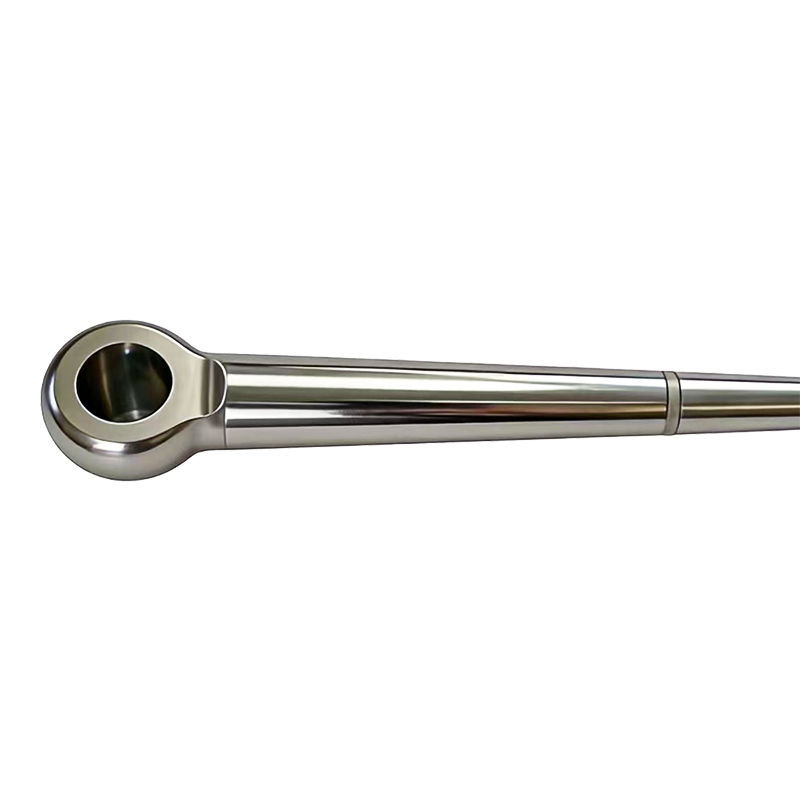
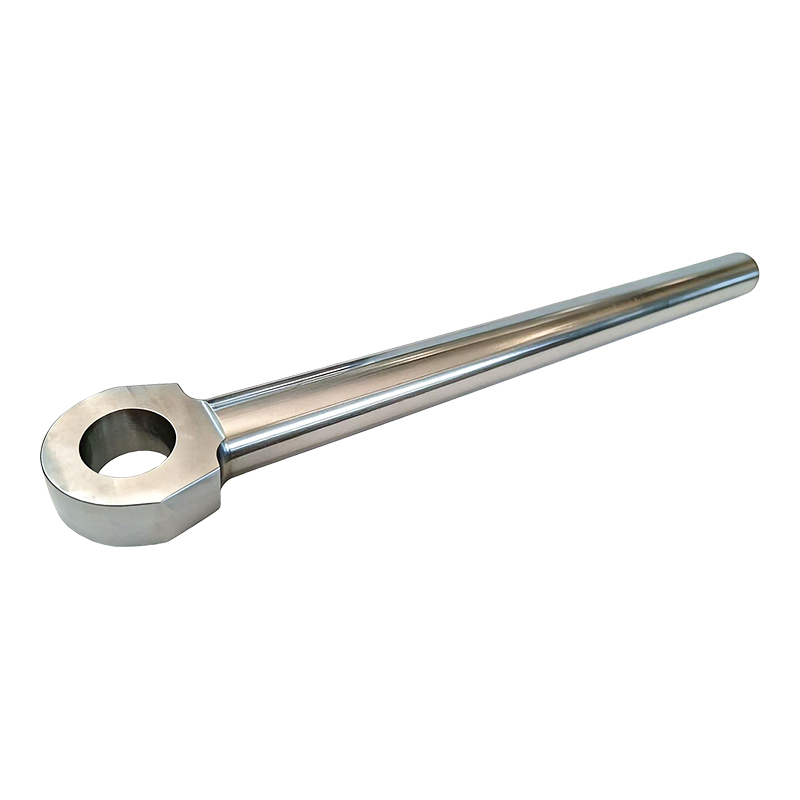
Pístní tyč není jen kovová tyč, která se pohybuje dovnitř a ven z válce. Je to nosná, tlakově těsnící součást, která musí vydržet tisíce nebo miliony cyklů vysouvání a zatahování, aniž by ztratila svůj tvar, povrchovou úpravu nebo přímost. I malá odchylka v zaoblení nebo drsnosti povrchu může urychlit opotřebení těsnění, umožnit obtok kapaliny nebo způsobit ohnutí tyče při bočním zatížení. To je důvod, proč přesné zpracování pístnice není ve většině průmyslových aplikací považováno za volitelný upgrade – je to základní požadavek pro vše, co se používá v hydraulických válcích, pohonech nebo těžkých strojích.
Rozdíl v nákladech mezi tyčí vyrobenou na volné tolerance a tyčí vyrobenou podle přesných specifikací je obvykle malý ve srovnání s náklady na předčasné selhání. Tyč, která selže na poli, nepotřebuje jen výměnu – často to znamená prostoje, výměnu těsnění a někdy i poškození samotného vrtání válce.
Přesné zpracování pístnice obvykle následuje po sledu obráběcích a dokončovacích kroků, přičemž každý staví na přesnosti posledního. Vynechání nebo uspěchání kterékoli z těchto fází má tendenci se později projevit jako funkční problém.
Surový tyčový materiál se nejprve soustruží na soustruhu, aby se přiblížil ke konečnému průměru, odstranil se přebytečný materiál a vytvořil se základní válcový tvar. Tato fáze vytváří základ pro každý další krok, takže zde záleží na házivosti a konzistenci, i když je povrchová úprava v tomto bodě stále drsná.
Po otočení prochází tyč bezhrotým nebo válcovým broušením, aby se průměr dostal do úzké tolerance a zlepšila se přímost. Broušení je místo, kde je ve skutečnosti dosaženo největší rozměrové přesnosti, protože odstraňuje malé nekonzistence zanechané soustružením a vytváří mnohem jemnější povrchovou úpravu.
Leštící průchod dále zjemňuje povrch a zaměřuje se na nízké hodnoty drsnosti povrchu potřebné pro dobrý kontakt s těsněním. Tento krok přímo ovlivňuje, jak dobře spolupracuje tyč s hydraulickými těsněními – tyč, která je příliš drsná, rychle opotřebuje těsnění, zatímco ta, která je příliš hladká nesprávným způsobem, může ve skutečnosti snížit zadržování mazání.
Zejména dlouhé tyče se mohou během dřívějších fází obrábění nebo tepelného zpracování mírně ohýbat. Rovnací proces, často prováděný mechanicky pod řízeným tlakem, to napraví před konečnou kontrolou, takže tyč funguje konzistentně po celé své délce pod zatížením.
Samotné obrábění neudělá pístnici připravenou pro náročné aplikace. Povrchové úpravy dodávají tvrdost, odolnost proti korozi a ochranu proti opotřebení, kterou surová obrobená ocel sama o sobě nemá. Různá ošetření vyhovují různým provozním prostředím a výběr špatného je častou příčinou brzkého selhání tyče.
| Léčba | Hlavní přínos | Typický případ použití |
| Tvrdé chromování | Vysoká odolnost proti opotřebení, dobrá ochrana proti korozi | Univerzální hydraulické válce |
| Nikl-chromový povlak | Vylepšená odolnost proti korozi oproti standardnímu chromu | Mořské, pobřežní a vlhké prostředí |
| Indukční kalení | Zvýšená tvrdost povrchu při zachování houževnatého jádra | Těžká průmyslová a mobilní zařízení |
| Keramický povlak | Vynikající odolnost proti opotřebení a chemikáliím | Agresivní chemické prostředí nebo prostředí s vysokým cyklem |
| Nitridace | Hluboká povrchová tvrdost bez výrazných rozměrových změn | Přesné aplikace citlivé na zkreslení |
Při hodnocení možností dodavatele přesného zpracování pístnice vám několik měřitelných specifikací řekne mnohem více než obecné tvrzení o „vysoké přesnosti“. To jsou čísla, která stojí za to přímo požádat.
Většinu poruch pístnice lze vysledovat zpět k nedostatku v jedné z výše popsaných fází zpracování. Tyče, které jsou broušeny nekonzistentně, často vykazují po instalaci nerovnoměrné vzory opotřebení, protože těsnění se při každém zdvihu dotýká mírně nepravidelného povrchu. Špatné narovnání zanechává tyče náchylné k bočnímu zatížení pod tlakem, což urychluje opotřebení těsnění a únavu tyče v průběhu času.
Problémy s povlakem jsou dalším častým problémem, zvláště když je tloušťka pokovení nekonzistentní nebo je přilnavost slabá. Povlak, který se odlupuje nebo se opotřebovává, předčasně vystavuje základní kov korozi, která může rychle změnit malou povrchovou vadu na tyč, která vyžaduje úplnou výměnu. Výběr dodavatele, který dokumentuje a kontroluje každou z těchto proměnných, je obvykle rozdíl mezi tyčí, která vydrží roky, a tyčí, která způsobuje opakované problémy s údržbou.
Než se zavážete dodavateli pro přesné zpracování pístnice, stojí za to získat jasné odpovědi na několik praktických otázek, než se spoléhat na obecná marketingová tvrzení.
Přesné zpracování pístnice není jediný krok, který si můžete odškrtnout ze seznamu – je to řetězec obrábění a dokončovacích rozhodnutí, která musí držet pohromadě. Prut, který je perfektně nabroušený, ale špatně potažený, selže stejně rychle jako prut, který je potažený dobře, ale nekonzistentně. Získání jasné dokumentace a měřitelných tolerancí od dodavatele je nejspolehlivějším způsobem, jak se vyhnout zjištění slabého článku poté, co je prut již v provozu.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Kontaktujte nás
Mobilní