2026-09-15
Hydraulické rypadlo bylo vyřazeno z provozu po 3 000 hodinách, protože jeho válcová tyč byla důlková a pořezala těsnění ucpávky. Původní cíl byl 8 000 hodin. Měření ukázalo, že drsnost povrchu se v zóně opotřebení zdvojnásobila a vrstva chrómu se na dvou místech opotřebila až k základní oceli. Porucha nebyla výrobní vadou. Byl to problém se specifikací tyče.
Pístní tyč je jediná součást, která nejvíce určuje životnost hydraulického válce. Přenáší sílu, vede píst a poskytuje těsnicí plochu pro ucpávku pístnice. Jakmile povrch tyče degraduje, rychle následuje únik těsnění a kontaminace. Inženýři, kteří přizpůsobí materiál tyče, povrchovou úpravu a povrchovou úpravu skutečnému provoznímu prostředí, se těmto časným poruchám vyhnou. Tento článek se zabývá těmito třemi rozhodnutími a praktickými tolerancemi za nimi.
A hydraulická pístnice spojuje píst uvnitř válce válce s vnějším zatížením. Převádí tlak kapaliny na lineární mechanickou sílu. V provozu musí:
Tyč je jedinou součástí válce, která je vystavena jak hydraulickému okruhu, tak vnější atmosféře. Tato dvojitá expozice je důvodem, proč výběr materiálu a povrchová úprava mají tak velkou váhu.
Většina hydraulických pístnic je vyrobena ze středně uhlíkové oceli, jako je C45 nebo ekvivalentní. Polotovar je před broušením indukčně kalený, aby se vytvořil povrch odolný proti opotřebení a zároveň zůstalo jádro dostatečně pevné, aby absorbovalo rázové zatížení. Třídy nerezové oceli se používají, když odolnost proti korozi převáží náklady, ale jejich nižší tvrdost obvykle znamená, že je nutné přidat povlak pro přijatelné opotřebení.
Výrobní posloupnost určuje strop kvality. Tyče jsou soustruženy, tepelně zpracovány, broušeny a následně leštěny. Broušení odstraňuje deformaci způsobenou tepelným zpracováním a dosahuje kulatosti a přímosti, na kterou spoléhají těsnění. Leštění snižuje drsnost povrchu na rozsah, který těsnění zvládne po dlouhou životnost.
Na přímosti záleží stejně jako na dokončení. Tyč, která je rovná do 0,05 mm na metr, ale má drsný broušený povrch, bude stále rychle opotřebovávat těsnění. Tyč se zrcadlovým povrchem, ale 0,2 mm prohnutí vytváří nerovnoměrné zatížení ucpávky a netěsnosti. Oba parametry musí být dodrženy, proto přesné zpracování pístnice si zaslouží pozornost, než bude napsána specifikace.
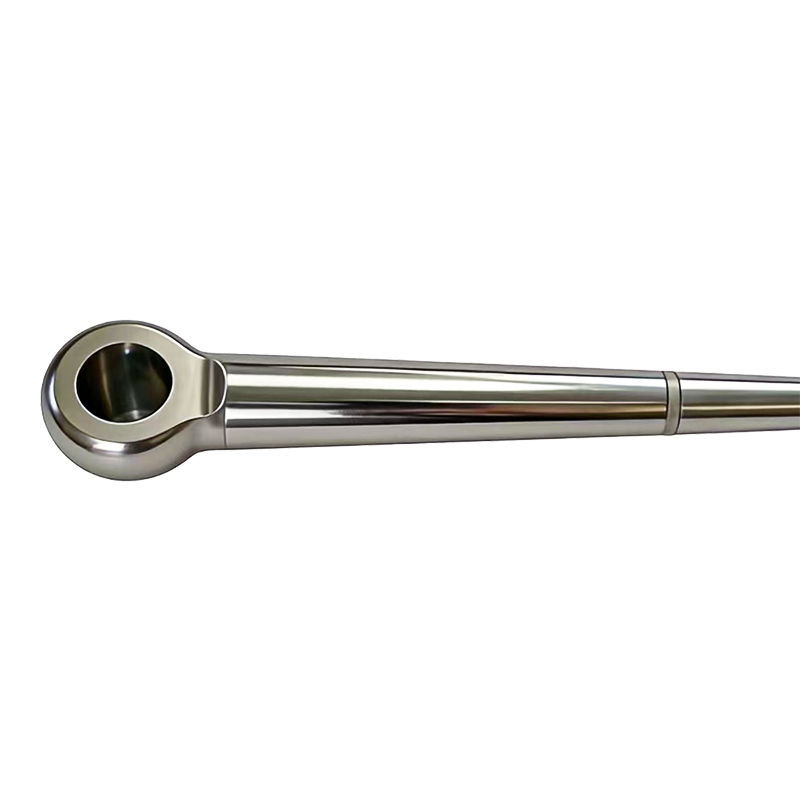
Pevné tyče jsou výchozí pro většinu válců, protože nabízejí nejvyšší ohybovou tuhost na jednotku ceny. Duté tyče se objevují ve dvou situacích: když záleží na snížení hmotnosti, jako jsou výložníky mobilních zařízení, nebo když tyč samotná musí nést vnitřní olejový kanál. Dutá tyč výrazně šetří hmotnost při zachování většiny ohybové tuhosti stejného vnějšího průměru.
Pokud konstrukce vyžaduje pevný prut s přesně kontrolovanou povrchovou úpravou a geometrií, zadáním přesného zakončení masivního prutu stanoví jasnou základní linii kvality. Aplikace, které vyžadují vnitřní dráhu oleje nebo sníženou hmotnost, jsou vhodnější s dutou pístnicí.
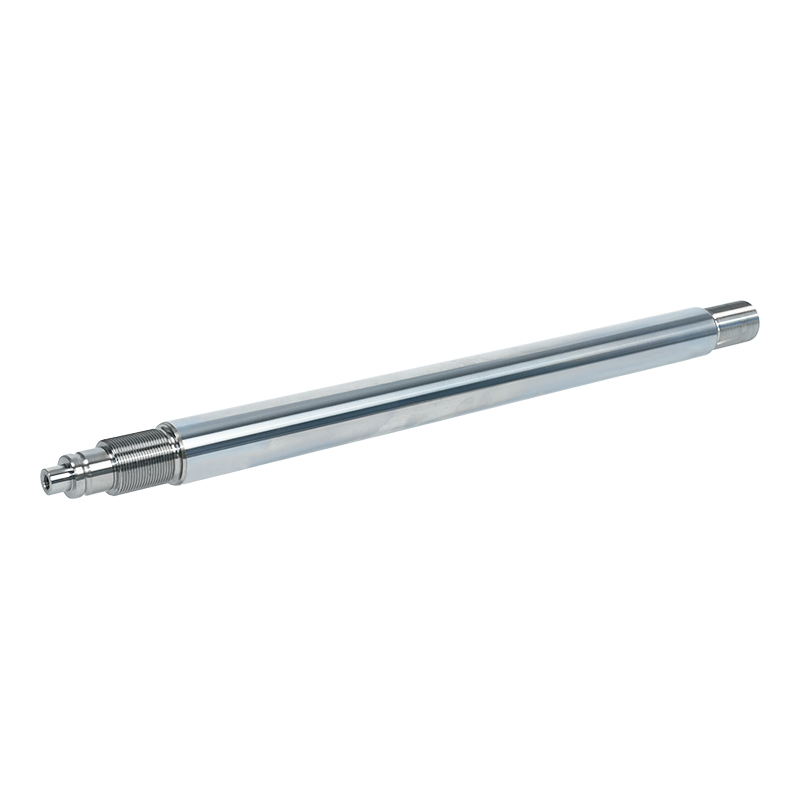
 Pevná pístnice z přesné legované oceli Tato pevná tyč nabízí těsnou rozměrovou přesnost a hladký broušený povrch, což podporuje spolehlivý výkon těsnění v náročných hydraulických a mechanických systémech, s vlastním obráběním dostupným podle výkresů. Zobrazit produkt →
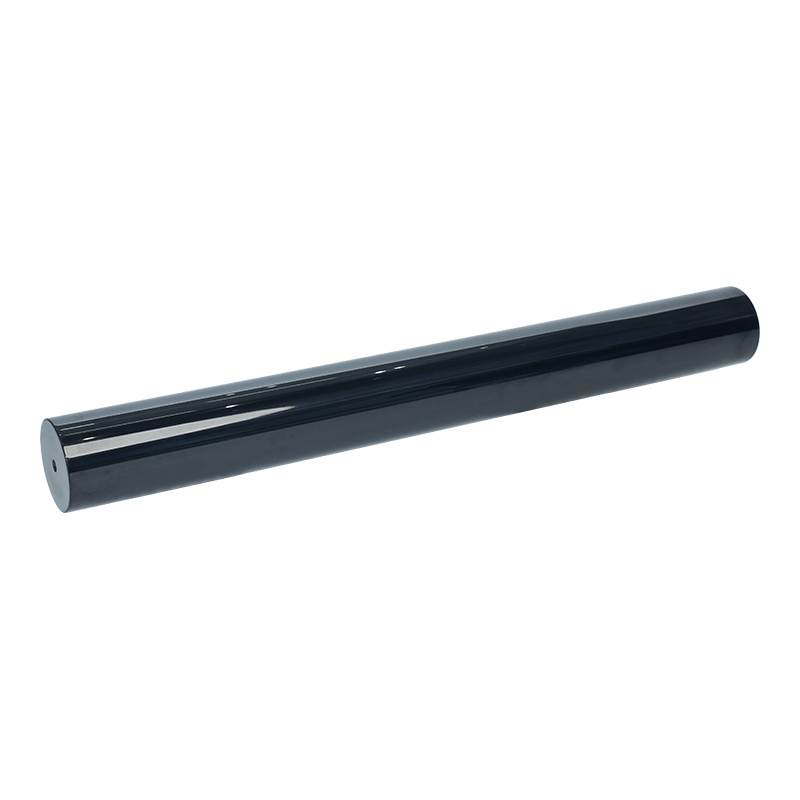
 Tvrdá pochromovaná dutá pístnice Dutá konstrukce snižující hmotnost s vnitřními kanály, dostupná s tvrdým chromováním pro odolnost proti opotřebení, vhodná pro kompaktní hydraulické systémy, kde je potřeba snížit hmotnost a frézování. Zobrazit produkt →
Těsnění pístnice se pohybují přímo na povrchu pístnice. Břit těsnění potřebuje povrch dostatečně hladký, aby nedocházelo k abrazivnímu opotřebení, ale s dostatečnou mikrodrsností, aby na něm mohl být mazací film. V praxi se hydraulické pístnice brousí a leští na drsnost přibližně Ra 0,2 až 0,4 µm. Cokoli drsnějšího opotřebovává těsnicí břit; cokoli výrazně hladšího může zbavit těsnění oleje a zvýšit tření.
Kulatost a přímost řídí mezeru mezi tyčí a ucpávkou. Přílišná oválnost vytváří na jedné straně širokou mezeru a na druhé překážku. V průběhu času dochází k nerovnoměrnému zatížení ucpávkového ložiska a těsnění, což způsobuje místní opotřebení a nakonec viditelnou cestu úniku. To je důvod, proč výrobci prutů dodržují kulatost a přímost v rozmezí několika setin milimetru, než aby se spoléhali pouze na povrchovou strukturu.
| Parametr | Typická specifikace | Vliv na výkon |
|---|---|---|
| Drsnost povrchu Ra | 0,2 až 0,4 µm | Opotřebení a tření těsnění |
| Přímost | Max. 0,05 mm/m | Rozložení zatížení žlázy |
| Kulatost | Max. 0,02 mm | Rovnoměrná těsnící mezera |
| Tolerance průměru | f7 až h8 | Namontujte ucpávku a těsnění |
Holá broušená ocel, dokonce ani indukčně kalená, pro většinu hydraulických aplikací nestačí. Tyč je vystavena vlhkosti, posypové soli, čisticím chemikáliím a abrazivnímu prachu. Nátěrový systém musí poskytovat tvrdost pro odolnost proti opotřebení, ochranu proti korozi základní oceli a kompatibilitu s materiálem těsnění.
Tvrdý chrom je průmyslovým základem. Je tvrdý, kolem 800 až 1000 HV, má nízký koeficient tření proti typickým těsnicím směsím a lze jej aplikovat v kontrolovaných tloušťkách od 20 do 50 µm. Pro čisté vnitřní prostředí je tvrdý chrom nejlevnější variantou s dobře srozumitelným výkonem.
V námořním a venkovním vybavení poskytuje duplexní vrstva mléčně bílého chromu následovaná tvrdým chromem lepší odolnost proti korozi než jednovrstvý tvrdý chrom. Systémy nikl plus tvrdý chrom se chovají podobně v podmínkách se solí. Tyto povlaky jsou dražší, ale prodlužují servisní intervaly tam, kde je expozice agresivní.
Keramické povlaky nabízejí podstatně vyšší tvrdost a odolnost proti korozi pro aplikace s vysokým opotřebením a vysokou korozí. Laserové opláštění nanáší metalurgicky spojený povlak a je také standardní cestou pro opravu poškozených tyčí. Nitridace QPQ (quench-polish-quench) poskytuje levnější alternativu s dobrými vlastnostmi proti opotřebení, ačkoli tvrzené pouzdro je tenčí.
U většiny válců pro všeobecné použití zůstává tvrdě pochromovaná tyč praktickým výchozím nastavením, protože její výrobní chování je dobře zdokumentováno a její náklady na provozní hodinu jsou nízké.
| Nátěrový systém | Typická tvrdost (HV) | Odolnost proti korozi | Typická tloušťka |
|---|---|---|---|
| Tvrdý chrom | 800 až 1000 | Dobře | 20 až 50 µm |
| Mléčně bílý tvrdý chrom | 800 až 1000 | Velmi dobré | 30 až 60 µm |
| Niklový tvrdý chrom | 800 až 1000 | Velmi dobré | 30 až 60 µm |
| Keramické | 1000 až 1400 | Výborně | 100 až 300 µm |
| Laserové opláštění | 700 až 900 | Výborně | 300 až 1000 µm |
| QPQ | 500 až 700 | Dobře | 10 až 30 µm |
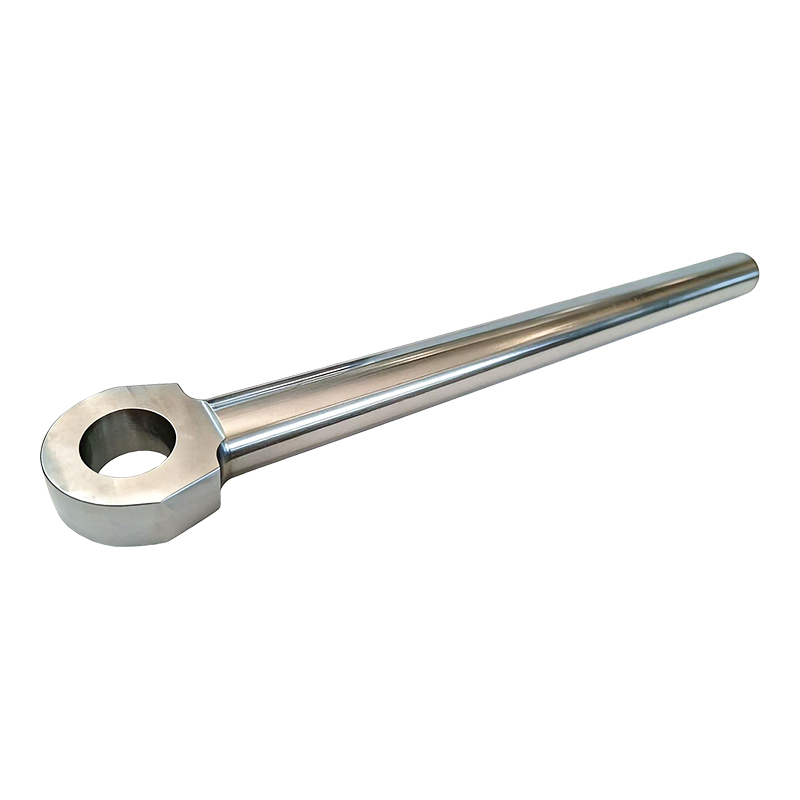
Tvrdá chromovaná pístnice Galvanicky pokovený chrom poskytuje vysokou tvrdost a odolnost proti korozi, díky čemuž je tato tyč praktickým výchozím bodem pro válce pro všeobecné použití, kde záleží na zdokumentovaném výkonu a nízkých nákladech na provozní hodinu. Zobrazit produkt → Volba povlaku mění obrobený průměr tyče, kompatibilitu těsnění a jednotkovou cenu. Tvrdý chrom je nanesen v tloušťce 20 až 50 µm na stranu, takže základní ocel je obrobena pod velikost, aby přijala pokovenou vrstvu. Keramické a laserové obklady vyžadují různou přípravu povrchu a obvykle broušení po potažení, aby se obnovily konečné rozměry. Balení těsnění musí být také kompatibilní s chemií nátěru.
V praxi určete nejprve provozní prostředí, poté frekvenci cyklu a jako třetí cílovou cenu. Standardní tvrdochromová tyč funguje dobře v čistých, vnitřních hydraulických lisech. Stejný prut brzy selže na bagru nebo důlní lopatě. To není materiální vada; jde o nesoulad specifikací.
Při nákupu tyčí se dívejte za jednotkovou cenu. Řízení procesu řídí náklady na záruku konečného válce. Zeptejte se na konzistenci indukčního kalení, schopnost broušení a leštění, rovnoměrnost tloušťky povlaku a zdokumentované kontrolní záznamy. Certifikace ISO 9001 je základ, nikoli rozdíl.
Dodavatel, který provozuje vlastní linky pro broušení, leštění a galvanické pokovování, má přímou kontrolu nad parametry, které určují životnost tyče, namísto koordinace více subdodavatelů. Strojní zařízení Wuxi Qunke následuje tento integrovaný model a dodává přesné pístní tyče, potažené tyče a kompletní hydraulické válce z jediného závodu, který pokrývá více než 25 000 metrů čtverečních.
U strojírenských strojů vstupuje tyč do válce jako dodávaná součást a lícování se systémem těsnění musí být naplánováno včas. Odpovídající olejové lahve ve strojírenských strojích jsou praktickým čtením pro týmy, které společně dokončují specifikace tyče a těsnění.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Kontaktujte nás
Mobilní